热门搜索
热门搜索
产品展示
产品为基,品质为本。全方位展示系列产品,深挖产品核心优势,助力达成合作共赢
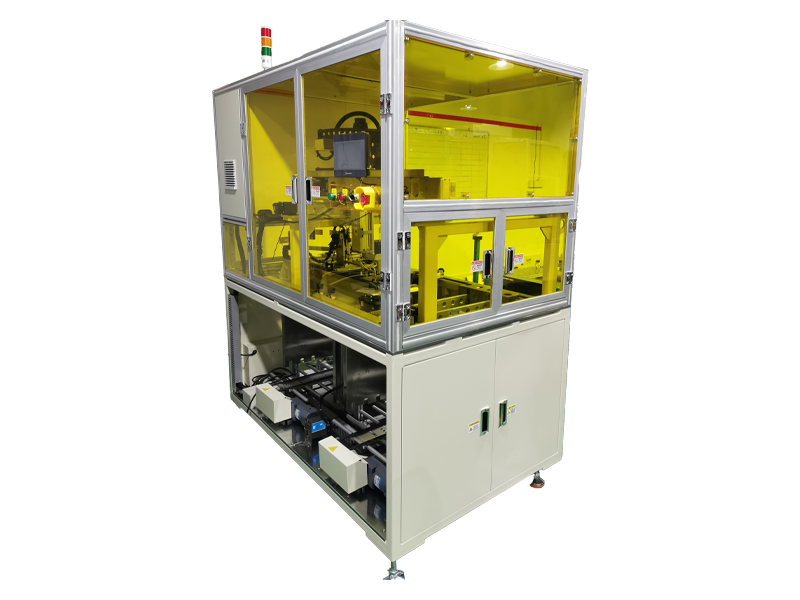
本机配合客户TP电容检查软件实现对OGS、G-sensor触摸屏绑定前功能自动检测,整个检查过程不需要人工干预,全部由设备自动完成。
特点如下:
通过机械手取料、翻转下料、机械手进行上下片、产品搬送,Unloader机构对检测后产品下载等实现全自动化功能;
在压合测试前,通过视觉及三维调整系统对待测产品进行自动对位,确保快速、准确、稳定地实现±45μm 的PIN对位压合精度,有效减少了因对位问题导致误判所造成的损失以及因反复对位、压合所导致的成本损耗。
本机采用了特有的检测软件判别系统,可与客户现有的检测系统直接配合使用,不需要客户提供软件I/O接口。具有丰富而简洁的人机界面,易学易懂;所设置的检测参数及其检测结果方便存储和查阅。
本机具有高精度、高稳定性、高可靠性、高检测速度及操作简单方便等特点,同时配备了二工位测试,使其生产效率得到极大的提高。
工作流程:上料机构将待测产品(按要求排放在吸塑盒上)传输到上料工位上,进料机械手将其拾取放到检测工位A(或工位B)上,由各工位的视觉系统进行“X-Y-角度”的三维自动对位调整,然后与测试治具上的FPC做PIN压合,再启动触屏软件做检查,通过视觉对测试结果做自动判别。下料机械手将检测完毕的产品放到下料翻转位上。翻转后,根据检测结果,由Unloader机构下料机械手将OK产品放置到下游流水线上送至下道工序;而对于NG产品则将其放入不良品篮架内。
该系统主要有以下环节:自动上料机、机械手上料、视觉自动对位及压合、自动识别触屏软件、机械手下料、合格品放入下游流水线、不良品叠料。
每个环节的功能:
进料:上料机构从上料盘堆叠区依次将吸塑盘输送到上料工位供机械手取料,然后空盘依次在空盘堆叠区堆叠(注意:待测产品必须按要求排列:即产品的引线(PIN)必须按指定方向一致排列在吸塑盘。)。
机械手上料:上料机械手从上料机构的取料位(可根据需要进行90°或180°的旋转或不旋转)将其放到假压送料轴A(或假压送料轴B)的接料位上。由假压送料轴A(或假压送料轴B)输送至检测工位A(或工位B)。。
视觉自动对位压合:工位A(或工位B)上的待测产品被送至相应的对位检测位,对待测产品的引线(PIN)与FPC之间的对位:通过视觉判定,对治具做X、Y、角度的三维自动调整。对准位置后(精度可达±45μm),然后做上下PIN压合,上下PIN接触导通。
自动启动和识别触屏软件:在对位、压合导通后,自动启动触屏软件的检查功能,触屏软件检查完毕后,自动判别每个产品的检查结果是PASS还是FAIL。
机械手自动下料:测试完毕后,FPC与产品分离,产品退至下料位置。下料机械手1#分别从假压送料轴A(或假压送料轴B)的接料位上拾取相应产品放置到下料翻转位上,将产品翻转180°。
合格品下料:对于经触屏检测软件检测为PASS的产品(OK品),Unloader机构下料机械手2#自动将其从翻转位上拾取放置到下游流水线上传送至下道工序。
不良品下料:对于经触屏检测软件检测为FAIL的产品(NG品),则NG下料机械手将其放到NG品收料盒中。当NG品堆满收料盒时,声光报警提示人工取走,机器停止运行。
深圳电话:0755-83745112 13538129920
深圳邮箱:weizhengpeng@szsddz.cn
昆山电话:15366285690
昆山邮箱: huaenqian@szsddz.cn
传真:0755-83745199
网址:www.szsiding.com
深圳工厂:广东省深圳市龙华区龙华街道清华社区华清大道276号立大厂2栋1楼
昆山地址:昆山开发区蓬朗镇马塘路255号1号楼
深圳思鼎抖音号
深圳思鼎视频号
昆山思鼎抖音号
昆山思鼎视频号
Copyright © 深圳市思鼎电子有限公司 粤ICP备2026100519号-1
网站建设:易进网络